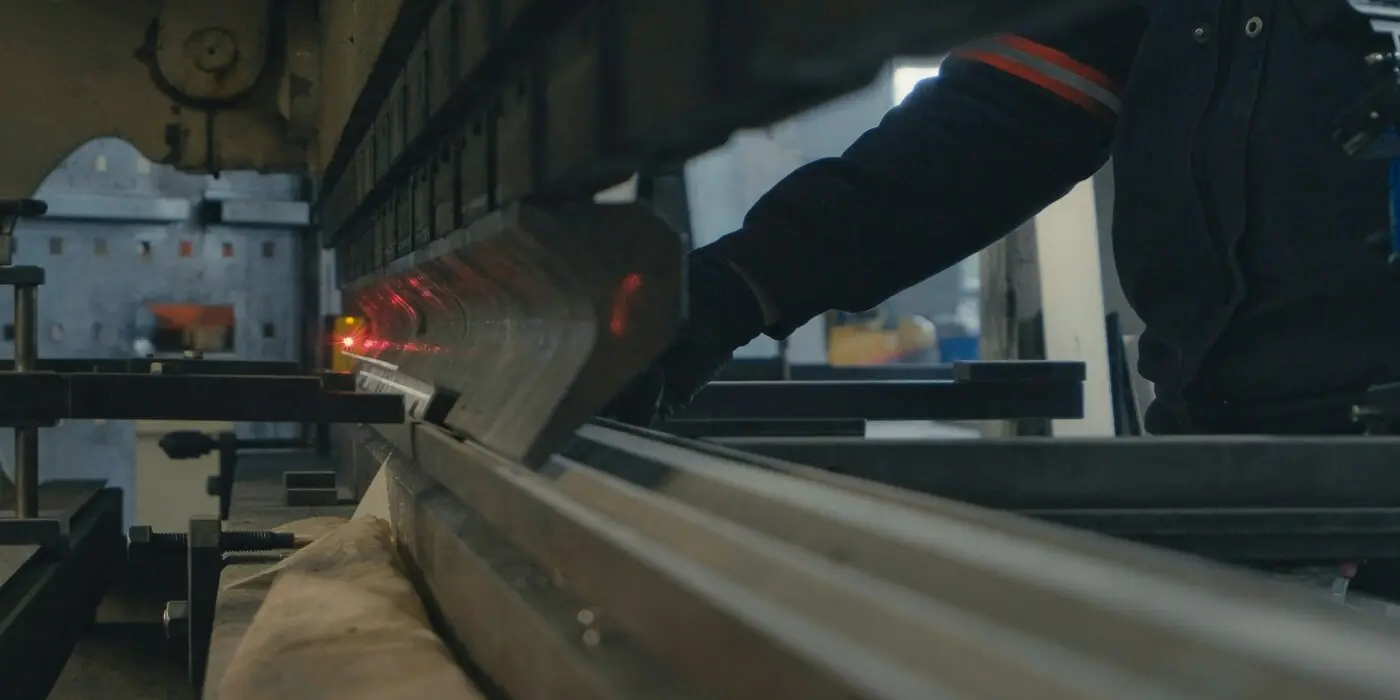
На итоге первого гиба сказывается не только настройка программы. Реальная толщина, свойства металла, направление прокатки, инструмент, раскрытие матрицы и положение заготовки – от всего этого зависит результат. Если эти факторы не учитывать, придется делать пробный гиб, измерять угол и корректировать программу. Современный гибочный станок с ЧПУ позволяет сократить число таких итераций, но стабильность начинается с правильно настроенного процесса.
Почему с одной и той же программой могут получаться неодинаковые углы
После снятия нагрузки металл частично восстанавливает форму – происходит пружинение. На степень этого эффекта влияет материал, прочность, толщина и направление прокатки. Поэтому даже заготовка одной марки может требовать индивидуальной коррекции угла.
При воздушной гибке значимы также ширина V-ручья матрицы и радиус пуансона. Неподходящая оснастка влияет на внутренний радиус и усилие гибки. На длинных заготовках возникает прогиб балки и стола, который компенсируют системой компенсации прогиба.
Что проверить до первого гиба
Для уменьшения количества пробных деталей лучше вынести подготовку до запуска программы. Перед началом серии полезно проверить:
- реальную толщину заготовки, а не только номинал;
- марку материала и направление прокатки;
- состояние пуансона и матрицы;
- соответствие V-раскрытия толщине и радиусу;
- положение и чистоту задних упоров;
- корректность выбора инструмента в программе;
- компенсацию прогиба для длинных гибов.
Отдельное внимание стоит уделить заготовке. Заусенец, неровная кромка или микроперемычка могут мешать ей стабильно базироваться по заднему упору. Даже незначительное смещение линии гиба меняет размер готовой детали.
Как превратить удачный гиб в повторяемый процесс
Параметры удачной гибки лучше фиксировать в технологической карте или базе станка.
Для типовой детали можно сохранять материал, фактическую толщину, выбранные пуансон и матрицу, раскрытие V, положение упоров и угловую коррекцию. При повторном заказе оператор получает проверенную отправную точку, а не начинает настройку заново.
На оборудовании с системой измерения угла часть корректировок происходит во время гибки. Система фиксирует реальный угол, учитывает пружинение и корректирует движение балки. Это особенно полезно, если свойства материала меняются от партии к партии.
Где чаще всего появляются лишние пробные детали
Причина брака не всегда находится в программе. Лишние пробы часто появляются из-за сочетания нескольких небольших отклонений:
- В программу внесена номинальная, а не фактическая толщина.
- После смены партии изменились свойства металла.
- Использована другая пара пуансон–матрица.
- Заготовка нестабильно прижимается к задним упорам.
- Для длинной детали неверно настроена компенсация прогиба.
- Коррекция угла не сохранена для следующей партии.
Задача – не отказаться от контроля первой детали, а сделать так, чтобы она была проверочной, а не расходной.
Как сократить настройку следующей партии
Полезно вести историю корректировок по повторяющимся деталям. Если после первого запуска оператор изменил угол или положение упора, эти данные стоит сохранить вместе с номером чертежа и параметрами материала.
Так постепенно формируется собственная технологическая база. Чем больше в ней проверенных режимов, тем меньше зависимость результата от проб и ручного подбора параметров.
Годная деталь с первого раза – не один удачный прием, а следствие управляемого процесса. Точная заготовка, подходящая оснастка, верные данные о материале, устойчивое базирование и сохраненные настройки сокращают число образцов и помогают быстрее перейти к изготовлению партии.